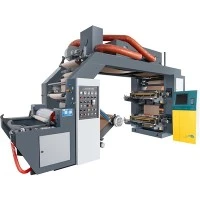
Dunyoning istalgan nuqtasidagi supermarket, maishiy doʻkon yoki koʻcha bozoriga boring va kassada sizga berilgan sumka deyarli shubhasiz futbolkali sumka - kesilgan tutqichli sumka boʻlib, tepasida ikkita kavisli kesikli-oʻz nomini beradi. Ushbu sumkalarning har birining orqasida bir necha soniya ichida muhrlab qo'yadigan, kesadigan, yig'adigan va hisoblaydigan mashina bor. Buni qanday tushunishT-Koʻylak uchun plastik paket yasash mashinasibutun jarayonni avtomatlashtiradi nima uchun bu sumka formati global chakana qadoqlashda ustunlik qilishini tushuntiradi.
T-ko‘ylak sumkasi nima va avtomatlashtirish nima uchun muhim?
AT-koʻylak sumkasi - yelekli sumka, singl sumka yoki-kesilgan tutqichli sumka - deb ham ataladi: polietilen plyonkali sumka:
Pastki muhr (yoki g'ishtli variantlarda yon muhrlar)
Yuk ko'tarish tutqichlarini tashkil etuvchi tepada ikkita nosimmetrik kavisli kesma
Tutqichlar orasidagi yopiq yuqori kamar
Geometriya oddiy, ammo ularni qo'lda tijorat uchun maqbul hajmlarda ishlab chiqarish mumkin emas. O'rta{1}}o'lchamdagi chakana savdo operatsiyalari kuniga 50 000–200 000 sumkadan o'tishi mumkin. Maqsadga ko'ra qurilgan mashinada muhrlash, kesish va yig'ish ketma-ketligini-avtomatlashtirish - bu bir tsentning bir qop uchun -xarajatlarini iqtisodiy jihatdan samarali qiladi.
Xom ashyo: film rulosining konfiguratsiyasi
T-Koʻylak plastik paket yasash mashinasini avtomatlashtirish bilan boshlang-tekis polietilen quvurlarni yotqizrulonga o'ralgan. Bu allaqachon tekis varaq emas, balki ikkala chetidan - muhrlangan ikki qatlamli plyonkali - trubkasi. Quvurning diametri, tekislanganda, tayyor sumkaning kengligi va kichik chegaraga to'g'ri keladi.
Umumiy film xususiyatlari:
| Parametr | Oddiy diapazon |
|---|---|
| Kino materiali | HDPE, LLDPE yoki aralash |
| Rulo kengligi (tekis-yotqizish) | 200–800 mm |
| Film qalinligi | 10-30 mikron (HDPE); 20–50 mikron (LLDPE) |
| Rulo vazni | Bir rulon uchun 50-200 kg |
HDPE futbolkalar uchun -ko'ylak sumkalari uchun asosiy materialdir - u ko'pchilik oziq-ovqat do'konlarida ko'rinadigan xiralashgan, biroz shaffof bo'lmagan sumkani hosil qiladi. Uning pastki o'lchamdagi yuqori qattiqligi (ingichkaroq devor) tutqichli sumkalar uchun juda mos keladi, chunki tutqichning kesilishi yirtilmasdan yukni ko'tarishi kerak. LLDPE yoki aralash plyonka tiniqlik yoki yumshoqlik qattiqlikdan muhimroq bo'lgan joylarda qo'llaniladi.
Naycha rulondan a orqali chiqadifilmni ochish va kuchlanishni boshqarish tizimi- raqqosa roliklari va rulon validagi tormozlash mexanizmi, rulon tugashi bilan rulon diametrining pasayishidan qat'iy nazar, plyonka tarangligini barqaror ushlab turadi. Mos kelmaydigan taranglik muhrning noto'g'ri joylashishi va tutqichni ro'yxatdan o'tkazish-xatolarining asosiy sabablaridan biridir, shuning uchun bu bosqich ko'rinadiganidan ko'ra muhimroqdir.
1 --qadam Filmni taqish va roʻyxatdan oʻtkazish
Bo'shatish stantsiyasidan tekis truba-bir qator bo'ylab harakatlanadihidoyat roliklar va yoyuvchi barlarplomba stansiyasiga kirishdan oldin ikki qatlamni tekis, hizalangan va ajinlarsiz-talab turing.
bilan mashinalardachop etishni ro'yxatdan o'tkazish qobiliyati, fotosel sensori plyonkadagi bosilgan belgilarni (ko'z belgilari yoki ro'yxatga olish belgilari deb ataladi) o'qiydi va muhr va kesilgan joyni bosilgan san'at asariga sinxronlashtiradi. Bu oldindan chop etilgan logotip, brend nomi yoki dizayn muhr chizig'iga nisbatan siljishdan ko'ra, har bir tayyor sumkada to'g'ri holatda joylashishini ta'minlaydi.
Chop qilinmagan plyonka uchun ro'yxatdan o'tish faqat mashinaning servo yoki step motorining besleme uzunligi sozlamalariga asoslanadi. Film har bir tsiklda belgilangan masofani oldinga siljitadi va bu masofa kerakli sumka uzunligi bilan o'rnatiladi.
Qadam 2 - Pastki muhr shakllanishi
T-ko‘ylak sumkasining mustahkamligi pastki muhrga bog‘liq. Mashina bu muhrni belgilangan vaqt davomida plyonkaga qarshi isitiladigan sızdırmazlık panelini bosib amalga oshiradi. Sızdırmazlık paneli ichida qarshilik isitish elementlari mavjud. PID tekshirgich plyonka turiga va qalinligiga qarab bar haroratini odatda 120–200 daraja orasida ushlab turadi.
Koʻpchilik T-koʻylak plastik qop yasash mashinasi avtomatlashtirilgan plomba paneli tekis yuzli emas, tishli yoki qirrali sirtga ega. Tishli shakl uchta narsani bajaradi:
Shlangi sirt maydonini oshiradi
Yuk ta'sirida ochilishga qarshi turuvchi teksturali muhr boncuk hosil qiladi
Veb kengligi bo'ylab plyonka qalinligidagi kichik o'zgarishlarni boshqarishga yordam beradi
Operatorlar nazorat qila oladigan muhr sifati parametrlari:
Yopish harorati - Yuqori harorat bog'lanishni mustahkamlaydi, lekin yupqa plyonka orqali kuyishi mumkin. Past harorat yuk ostida ochiladigan sovuq muhrlarga olib kelishi mumkin.
Kutish vaqti - Bu plomba plyonkaga qancha vaqt tegishi. Odatda plyonka qalinligiga qarab 0,3-1,2 soniya.
Plomba bosimi - Bu plomba panelidagi havo tsilindridagi bosim. Odatda 0,4-0,7 MPa ni tashkil qiladi.
Yoniqservo{0}}boshqariladigan mashinalar, muhrning turish vaqti servo motorning joylashuv profili tomonidan aniq nazorat qilinadi. Qadimgi kamera{1}}boshqariladigan mashinalarda toʻxtash kamerasi mexanik kamera geometriyasining funksiyasi boʻlib, uni faqat kamera profillarini oʻzgartirish orqali sozlash mumkin - muhim xizmat vazifasi.
Qadam 3 - Teshilish yoki ajratish kesish
Pastki muhrni hosil qilish uchun muhr paneli plyonka bilan aloqa qilgandan so'ng, akesish pichog'i yoki issiq simintegratsiyalashgan yoki muhrlangan barga ulashgan, muhrlangan sumkani uzluksiz kino tarmog'idan ajratib turadi.
Ikkita kesish mexanizmi keng tarqalgan:
1. Issiq sim / nikromli simni kesishYupqa qarshilik simi plyonka kengligi bo'ylab plomba chizig'iga parallel ravishda o'tadi. Quvvat berilganda, u deyarli bir zumda kesish haroratiga etadi va plyonka orqali eriydi. Kesilgan qirrasi biroz eritiladi, bu shaffof plyonkada kosmetik nuqson bo'lishi mumkin, ammo toza ajratishni ta'minlaydi.
2. Tishli qirrali sovuq pichoq bilan kesishTishli qirrali mexanik pichoq plyonkani teshib o'tadi. Bu bosilgan plyonkada toza qirrali ko'rinish hosil qiladi, lekin pichoqni vaqti-vaqti bilan almashtirishni va kesishning hizalanishiga aniqroq e'tibor berishni talab qiladi.
Ko'pgina futbolkalar sumkasi mashinalarida muhrlash paneli va kesish elementi birlashgan yig'ilishni tashkil qiladi - muhrlash va kesish operatsiyalari bir xil bosish zarbasida amalga oshiriladi, bu esa aylanish vaqtini qisqartiradi. Plyonka pichoqning bir tomonida muhrlangan va kesilgan joy -yopilgan sumkani keyingi sumkaning kelajakdagi pastki qismidan ajratib turadi.
Qadam 4 - Qolib kesish (aniqlash operatsiyasi)
Bu futbolka{0}}ko‘ylak sumkasi mashinasini oddiy sumka- yasash mashinasidan ajratib turadigan qadamdir. Pastki muhr hosil bo'lgandan va sumka uzunligi kesilgandan so'ng, sumkaning yuqori qismi - hali ham bu bosqichda doimiy mashinalarda plyonka to'riga biriktirilgan yoki allaqachon bosqichda ajratilgan-va-takrorlash mashinalari - ostidan o'tadi.dastani kesuvchi.
Kesish mashinasi quyidagilardan iborat:
A po'lat qoida o'ladi- maxsus shakldagi, pichoq profili, tutqichning ikkita kavisli kesiklari va sumkaning yuqori kamariga mos keladigan-shakldagi kesuvchi qolip
A kesish plastinasi- ikkala plyonka qatlamini kesishni yakunlash uchun qolip bosib turadigan tekis qotib qolgan sirt
A pnevmatik yoki servo{0}}bosish mexanizmiBu matritsani boshqariladigan kuch va tezlikda pastga tushiradi
Kesish jarayoni:
- Film (yoki ajratilgan sumka) sumkaning ustki qismi qolip ostiga to'g'ri keladigan tarzda joylashtirilgan
- Matbuot matritsani tekis trubaning ikkala qatlamidan-bir vaqtning o'zida o'tkazadi
- Tutqichning ikkita teshigi va kesilgan ustki kamar-bir marta bosish zarbasi bilan teshiladi.
- Kesilgan chiqindilar (tutqich teshiklaridagi ikkita kichik yarim oy plyonka va yuqori kamar qismi) yig'iladi va olib tashlanadi.chiqindilarni chiqarish tizimi- odatda vakuumli nozul yoki chiqindi konveyer-
Ro'yxatdan o'tishning aniqligipastki muhr chizig'i va tutqichning qolib kesish holati o'rtasida tutqich ochilishi markazlashtirilganligini va yuqori chetidan to'g'ri masofada joylashganligini aniqlaydi. Servo{1}}boshqariladigan mashinalarda bu roʻyxatga olish ishlab chiqarish jarayonida ±1–2 mm gacha saqlanadi. Kamera bilan boshqariladigan yoki unchalik aniq bo'lmagan mashinalarda ±3–5 mm uzunlikdagi siljishlar tez-tez uchraydi va vaqti-vaqti bilan qo'lda sozlashni talab qiladi.
5 --qadam Yigʻish va hisoblash
Alohida qoplar qolipni kesish stantsiyasidan a ga tushadistacking konveyer yoki stacking pins. Aksariyat futbolkalar yukxalta mashinalari -amahkamlangan stacking tizimi- ikkita vertikal metall pin, har bir qop tushganda tutqich teshiklaridan oʻtib, toʻplamdagi barcha sumkalar bir xil holatda qayd etilgan tutqichlar bilan mos kelishini taʼminlaydi. Bu tayyor stakalarni chakana savdo nuqtalarida displey tokchalariga yoki dispenserlarga yuklashni osonlashtiradi.
Hisoblash quyidagilar tomonidan amalga oshiriladi:
Optik sensor / fotosel- har bir qop plyonka yoʻlidagi yoki stacking sohasida belgilangan nuqtadan oʻtayotganda aniqlaydi
Mexanik hisoblagichasosiy mashina aylanish hisoblagichi bilan birlashtirilgan
Oldindan o'rnatilgan raqamga erishilganda (mijozning spetsifikatsiyasiga qarab har bir paketga odatda 50, 100 yoki 200 ta qop), mashina:
Tugallangan stekni avtomatik ravishda yig'ish tepsisiga chiqaradi va yangi stekni boshlaydi
Operatorga stekni qo'lda olib tashlash uchun signal beradi
Yuqori darajadagi{0}}mashinalarga kiradiavtomatik stack ejeksiyon va konveyer uzatish tizimlariTo'ldirilgan stakalar qadoqlash stantsiyasiga uzatilgan holda, doimiy qarovsiz ishlashga imkon beradi.
Qadam 6 - Boyalash yoki qadoqlash
Har doim ham mashinaning oʻziga integratsiya qilinmasa-da, yuqori{0}}chiqish liniyalarida quyi oqim qadamiavtomatik balyalash- ma'lum miqdordagi stacklarni ixcham o'ramga siqib, tasma yoki o'ramni qo'llaydigan siqish tizimi. T-ko‘ylak sumkalari HDPE ning qattiqligi va yupqa devori tufayli juda kichik hajmlarga siqiladi, shuning uchun toy zichligi yuqori. 1000 ta HDPE futbolka sumkasidan (standart oziq-ovqat o'lchami, ~12 mikron) odatdagi toyning og'irligi taxminan 0,8–1,2 kg va siqilishdan oldin taxminan 15–20 sm³ joyni egallaydi.
Mashina tezligi va chiqish tezligi
T-ko‘ylak sumkasi mashinasining chiqishi bilan o‘lchanadidaqiqada sumkalar (bpm). Amaliy ishlab chiqarish stavkalari sumkaning o'lchamiga va plyonka qalinligiga bog'liq:
| Xalta kengligi (tekis-yotqizish) | Film turi | Oddiy tezlik |
|---|---|---|
| 200–350 mm | HDPE 12–15 mikron | 120-200 zarba/daq |
| 350–500 mm | HDPE 15-20 mikron | 80-140 zarba/daq |
| 500-700 mm | HDPE/LLDPE 20–30 mikron | 50-100 zarba/daq |
Koʻp-koʻp tarmoqli konfiguratsiyalar -, bunda plyonka tarmogʻi ikki yoki undan ortiq qoplarni yonma-yon--yonma- chiqarish uchun yetarli darajada keng boʻlib, samarali natijani koʻpaytiradi. Har bir yo'lda 120 zarba/daqiqada ishlaydigan ikki{6}}bo'lakli mashina bitta mashina siklidan daqiqasiga 240 ta tayyor sumkani yetkazib beradi, ikkita qolip kesgich parallel ravishda ishlaydi.
Boshqarish tizimlari va avtomatlashtirish razvedkasi
Zamonaviy futbolka sumkasi mashinalari a. tomonidan boshqariladiPLC (Programmable Logic Controller)sensorli ekranli HMI bilan. Operatorlar sozlash va nazorat qilish:
- Film besleme uzunligi (sumka uzunligi)
- Muhrlash harorati va turish vaqti
- Pichoqni kesish bosimi
- Har bir to'plam uchun sumkalar soni
- Ishlab chiqarish tezligi (bpm)
Plomba haroratining og'ishi, plyonkaning uzilishi va tiqilib qolishni aniqlash uchun signal chegaralari
Servo motor tizimlariyuqoriroq{0}}maxsus mashinalarda eski mexanik kamera-va-krank konstruksiyalari almashtiriladi. Servo drayvlar quyidagilarga imkon beradi:
Mexanik o'zgartirish qismlarisiz sumka uzunligini elektron sozlash
Sızdırmazlık paneli va to'sarning tezroq va takrorlanadigan joylashishi
Mexanik eskirishni kamaytirish va texnik xizmat ko'rsatish chastotasini kamaytirish
Mashinani to'xtatmasdan-registratsiya driftini real vaqtda tuzatish
Ba'zi mashinalar o'z ichiga oladiavtomatik kuchlanish geribildirim halqalari- plyonka yo‘lidagi yuk xujayrasi datchiklari kuchlanish qiymatlarini PLCga xabar qiladi, bu esa real vaqtda yechish tormozini sozlaydi. Bu rulon tugashi bilan-qo'lda kuchlanishni qayta sozlash zaruratini yo'q qiladi, bu eski dizaynlarga operator aralashuvining muhim manbai.
Umumiy sifat muammolari va ularning mashina-darajasi sabablari
| Muammo | Mashinaning mumkin bo'lgan sababi |
|---|---|
| Muhrni tozalash yuk ostida ochiq | Muhrlash harorati yoki turish vaqti etarli emas; ifloslangan muhr paneli yuzasi |
| Tutqichni kesib-oʻrta | Ro'yxatga olish sensori drift; servo joylashuv xatosi; eskirgan hidoyat roliklar |
| Bir-biriga yopishgan sumkalar | Filmni blokirovka qilishga olib keladigan haddan tashqari muhr harorati; stacking oldin noto'g'ri plyonka sovutish |
| Mos kelmaydigan sumka uzunligi | Film kuchlanishining o'zgarishi; kodlovchi slip; hidoyat rolikli kiyinish |
| Yirtilgan tutqichlar | Qattiq pichoq zerikarli yoki maydalangan; yupqa plyonkada haddan tashqari kesish kuchi |
| To'lqinli muhr chizig'i | Plomba paneliga kirishda plyonkali ajinlar; tarqatuvchi novda noto'g'ri hizalanishi |
TSS:
Yassi sumka-ko‘ylak yasash mashinasi va-ko‘ylak yasash mashinasi o‘rtasidagi farq nima?Yassi yukxalta mashinasi tutqichi kesilmagan tekis to'rtburchaklar sumkalar ishlab chiqaradi. AT-ko‘ylak sumkasi mashinasi kavisli tutqich teshiklarini teshib qo‘yadigan maxsus tutqichli qolipli qirqish stantsiyasini qo‘shadi. Yassi yukxalta mashinalari mexanik jihatdan sodda va odatda yuqori tezlikda ishlaydi; T-ko‘ylak sumkasi mashinalari turli yukxalta o‘lchamiga o‘tishda dastani o‘zgartirishni talab qiladi.
Ko'ylak sumkasi mashinasi LDPE yoki LLDPE plyonkasi bilan birga HDPE bilan ishlay oladimi?Ha, aksariyat mashinalar uchtasi bilan mos keladi, lekin muhr harorati va turish vaqti sozlamalari sezilarli darajada farq qiladi. LDPE va LLDPE past erish nuqtalariga ega va pastroq muhr haroratini talab qiladi. Operatorlar materiallarni almashtirishda sozlamalarni yangilashlari kerak va tutqichni kesish kuchi sozlashni talab qilishi mumkin, chunki LDPE/LLDPE plyonkalari qolip pichog'i ostida HDPE dan ko'proq cho'ziladi.
Tutqichni qanchalik tez-tez almashtirish kerak?Po'lat qoida standart HDPE plyonkasida o'ladi, odatda pichoq yirtilgan yoki yirtiq tutqich qirralariga olib keladigan darajada xira bo'lgunga qadar 3-8 million tsikl davom etadi. Foydalanish oralig'i keng, chunki u plyonka qalinligi, po'lat po'lat darajasi va kesish kuchi parametrlariga bog'liq. Ko'pgina operatsiyalar, ishlaydigan matritsa qayta o'tkirlash uchun yuborilganda tez o'zgartirishni ta'minlash uchun har bir o'lchamdagi zaxira matritsani saqlaydi.
Ishlab chiqarish vaqtida emas, balki foydalanish paytida tutqichlarning yirtilishiga nima sabab bo'ladi?-Foydalanishda tutqichning yirtilishi odatda mashinada emas, balki plyonka tanlashda yoki oʻlchovda muammo boʻladi. 12 mikrondan past bo'lgan HDPE o'rtacha yuk ostida yirtilishga moyil bo'ladi, ayniqsa tutqich qolipi kesilgan radiusda stress konsentratsiyasini qoldirsa. Plyonka o'lchagichni 14-16 mikrongacha oshirish, LLDPE aralashmasiga o'tish yoki tutqichni kesish geometriyasini sozlash (tutqich kamarining tagida kattaroq radius) standart echimlardir.
Ko'p tarmoqli{0}}ko'ylak sumkasi mashinasi nima va u qachon mantiqiy?Ko'p tarmoqli mashina kengroq plyonkali tarmoqni boshqaradi va parallel chiziqlardagi ikki yoki undan ortiq yopishtiruvchi novdalar va kesgichlar to'plamidan foydalangan holda har bir mashina siklida ikki yoki undan ortiq sumka ishlab chiqaradi. Kerakli qop kengligi mavjud plyonkali rulonlarga nisbatan kichik bo'lsa, bu iqtisodiy ma'noga ega bo'lib, har bir sumka uchun plyonka narxini bo'laklarga bo'lish imkonini beradi. Kengligi 350 mm dan past bo'lgan sumkalar uchun ikki-bo'lakli konfiguratsiyalar keng tarqalgan; 250 mm dan kichik sumkalar uchun to'rtta chiziqli mashinalar mavjud.
T-ko‘ylak sumkasi mashinasini avtomatlashtirish mantig‘i, asosan, servo aniqlik bilan daqiqada yuzlab marta takrorlanadigan plyonkani oldinga siljitish, muhrlash, kesish, tutqichni zarb qilish va stack - ketma-ketligidir. Ushbu ketma-ketlikning har bir bosqichi turish vaqtini minimallashtirish, ro'yxatga olish xatosini kamaytirish va yupqa polietilen plyonkaning mexanik mo'rtligini yirtmasdan yoki noto'g'ri oziqlantirishsiz boshqarish uchun ishlab chiqilgan. Tezlik va aniqlik uyg'unligi futbolkaning bir birlik narxini-u mahsulot narxidan past ushlab turadigan narsadir.